


A principal tecnologia de superfície
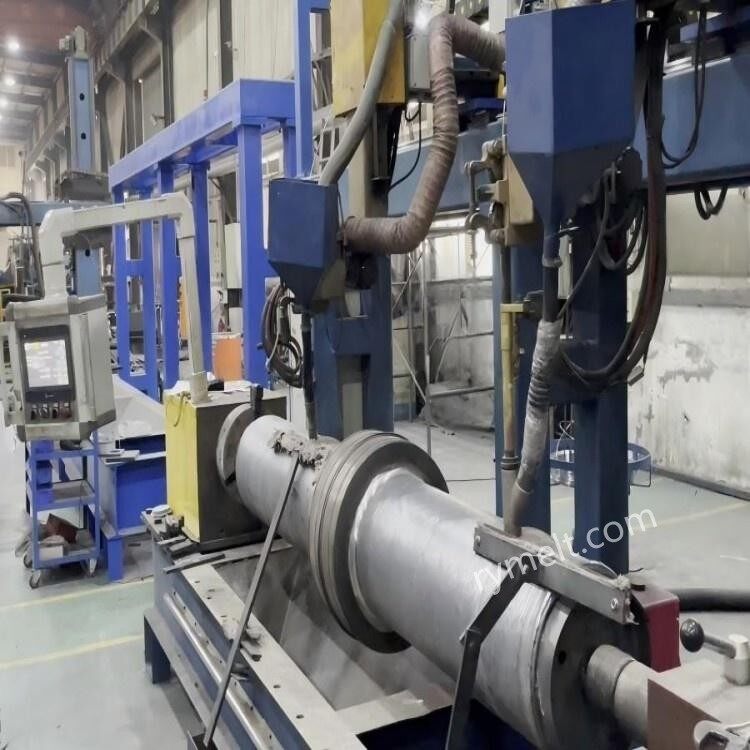
1. Soldagem por arco de transferência de plasma (PTA)
Características: baixa entrada de calor (<3 kJ/cm), dilution rate <5%, suitable for precision surfacing.
Parâmetros: corrente 80-200A, taxa de alimentação de pó 30-100 g/min, espessura da camada 1-3 mm.
Aplicação: reparo de-camadas finas ou reforço de superfícies-de alta precisão.
2. Soldagem por arco submerso (SAW)
Características: Alta eficiência (taxa de deposição maior ou igual a 15 kg/h), adequada para reparos em grandes-áreas.
Parâmetros: corrente 400-800A, tensão 30-40V, diâmetro do fio 3,2-4,0 mm.
Aplicação: Revestimento geral do corpo do rolo, como rolo de lingotamento contínuo de tarugo.
3. Revestimento a laser
Características: Taxa de diluição<3%, small heat-affected zone, but high equipment cost.
Parâmetros: Potência do laser 2-6 kW, velocidade de digitalização 0,5-2 m/min.
Aplicação: Reparo de precisão em rolos de alto valor.
Cenários típicos de aplicação
1. Rolo de seção do ventilador da máquina de fundição contínua
Dificuldade: Sujeito à força da barriga do tarugo de fundição (até 200 kN/m²) e estresse térmico (800-1200 graus).
Solução: Superfície multi-camadas com liga à base de carboneto de tungstênio + cobalto-, dureza superficial maior ou igual a HRC58.
2. Rolos de dobra/endireitamento
Dificuldade: Trincas por fadiga devido ao carregamento dinâmico.
Solução: Camada de transição de liga à base de níquel-+ camada resistente ao desgaste-à base de ferro-, tempos de ciclo de fadiga térmica de até 10⁶ vezes.
3. Rolo de suporte do molde de cobre
Dificuldade: Corrosão da água de resfriamento e desgaste mecânico sobrepostos.
Solução: Revestimento a laser de Inconel 625, potencial de resistência ao pite aumentado para +200 mV (SCE).
Pontos de controle de qualidade
1. Pré-aquecimento e temperatura intercalar
Temperatura de pré-aquecimento: 150-300 graus (ajustada de acordo com o equivalente de carbono do material base).
Controle de temperatura intercalar: Menor ou igual a 150 graus para evitar rachaduras térmicas.
2.Testes não-destrutivos
Teste ultrassônico (UT): detecta defeitos na ligação entre a camada de revestimento e o substrato (sensibilidade equivalente a Φ1 mm).
Teste de penetração (PT): detecta micro-fissuras superficiais (precisão de detecção de 0,01 mm).
3. Gerenciamento de estresse residual
Tratamento térmico pós{0}}soldagem: revenido a 550-600 graus, mantendo por 2 a 4 horas para eliminar mais de 80% do estresse.
Shot peening: a tensão de compressão da superfície é elevada para -400 MPa, a resistência à fadiga é aprimorada.
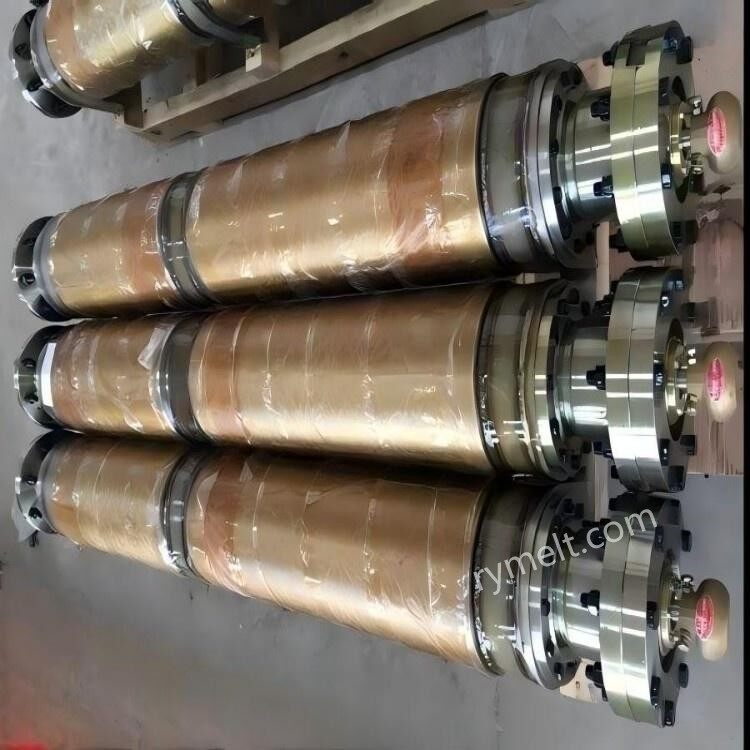
Nossa empresa tem muitos anos de experiência na produção e comercialização de rolos de soldagem de superfície, e contamos com pessoal profissional e técnico que pode produzir e processar de acordo com as necessidades individuais dos clientes. Os dados dos parâmetros acima podem ser usados para referência, se você tiver necessidades específicas, não hesite em nos contatar.


